Современные упаковочные и фасовочные линии дискретного производства функционируют в условиях жёсткого технологического вызова. Стремительный глобальный переход брендов на принципы устойчивого развития (Sustainability) привёл к массовому внедрению новых типов упаковочных материалов. На смену стандартному ПВХ и чистому первичному пластику пришли сложные композиты: переработанный rPET, биоразлагаемые полимеры (PLA, PHA) и многослойная крафтовая бумага.
Однако то, что стало победой для экологии, обернулось серьёзной проблемой для инженеров АСУ ТП. По данным аналитических отчётов профильного ресурса Packaging World, переход на экологичную тару спровоцировал резкое падение общей эффективности оборудования (OEE) на этапах первичной сортировки и фасовки. Причина — критическое увеличение числа ложных отбраковок, вызванное неспособностью классических оптических датчиков корректно распознавать и инициализировать нестандартный продукт в потоке.
Слепые зоны традиционной автоматизации
Классическая RGB-камера и дискретные фотодатчики не справляются с новыми материалами: био-плёнка даёт блики, rPET меняет преломление света, крафт неравномерно поглощает излучение.
Классическая архитектура машинного зрения (на базе стандартных RGB-камер) и стандартные дискретные фотодатчики работают по принципу оценки внешней геометрии, цвета или прерывания светового луча. В условиях высокоскоростного конвейера эта схема даёт системные сбои на новых материалах:
- Гибкая био-плёнка создаёт непредсказуемые блики и оптические искажения, из-за чего алгоритмы сегментации RGB-камер «теряют» границы объекта.
- Тонкий переработанный rPET обладает изменённым коэффициентом преломления света — это приводит к ложным срабатываниям лазерных датчиков контраста.
- Пористая крафтовая бумага неравномерно поглощает излучение, маскируя геометрические метки продукта.
Пытаясь компенсировать эти ошибки, производители вынуждены искусственно замедлять конвейерные ленты и выстраивать сложные системы механических направляющих и позиционеров. Но в 2026 году эта проблема получила принципиально иное, полностью цифровое решение — интеграцию гиперспектрального зрения и периферийного искусственного интеллекта (Edge AI).
Технологический прорыв: от внешнего вида к химическому составу
Гиперспектральный сенсор отвечает не на вопрос «как выглядит продукт», а на вопрос «из чего продукт состоит». Это меняет логику всей системы инициализации на конвейере.
В отличие от стандартной камеры, фиксирующей лишь три базовых цветовых канала (красный, зелёный, синий), гиперспектральные сенсоры раскладывают отражённый свет на десятки и сотни непрерывных спектральных полос в видимом и инфракрасном (Vis-NIR/SWIR) диапазонах.
Каждый материал — будь то биопластик PLA, макулатурный картон или остатки органического продукта на конвейерной ленте — обладает своей уникальной химической структурой, а значит, и собственным «спектральным отпечатком» (Spectral Signature). Как отмечают эксперты в области машинного зрения, если обычные камеры отвечают на вопрос «Как выглядит продукт?», то гиперспектральная спектроскопия даёт мгновенный ответ на вопрос «Из чего этот продукт состоит?».
- RGB-камера оценивает геометрию и цвет
- Дискретные датчики фиксируют прерывание луча
- Механические направляющие базируют продукт
- Ложные срабатывания на эко-материалах
- Гиперспектральный датчик сканирует десятки полос
- Edge AI классифицирует состав за микросекунды
- FactoryTalk Analytics VisionAI передаёт координаты в ПЛК
- Дельта-роботы адаптируют действия на лету
Благодаря появлению в 2026 году компактных матричных сенсоров мгновенного снимка (Snapshot HSI), сканирование спектра стало возможно проводить непосредственно в динамике потока на стандартных конвейерных скоростях (видеопоток до 30–60 Гц), избегая громоздких лабораторных установок прошлого.
Архитектура внедрения Edge AI и FactoryTalk Analytics
Инженерное решение задачи стопроцентной инициализации строится на трёхзвенной архитектуре контроля: оптический узел, периферийный вычислитель и уровень аналитики.
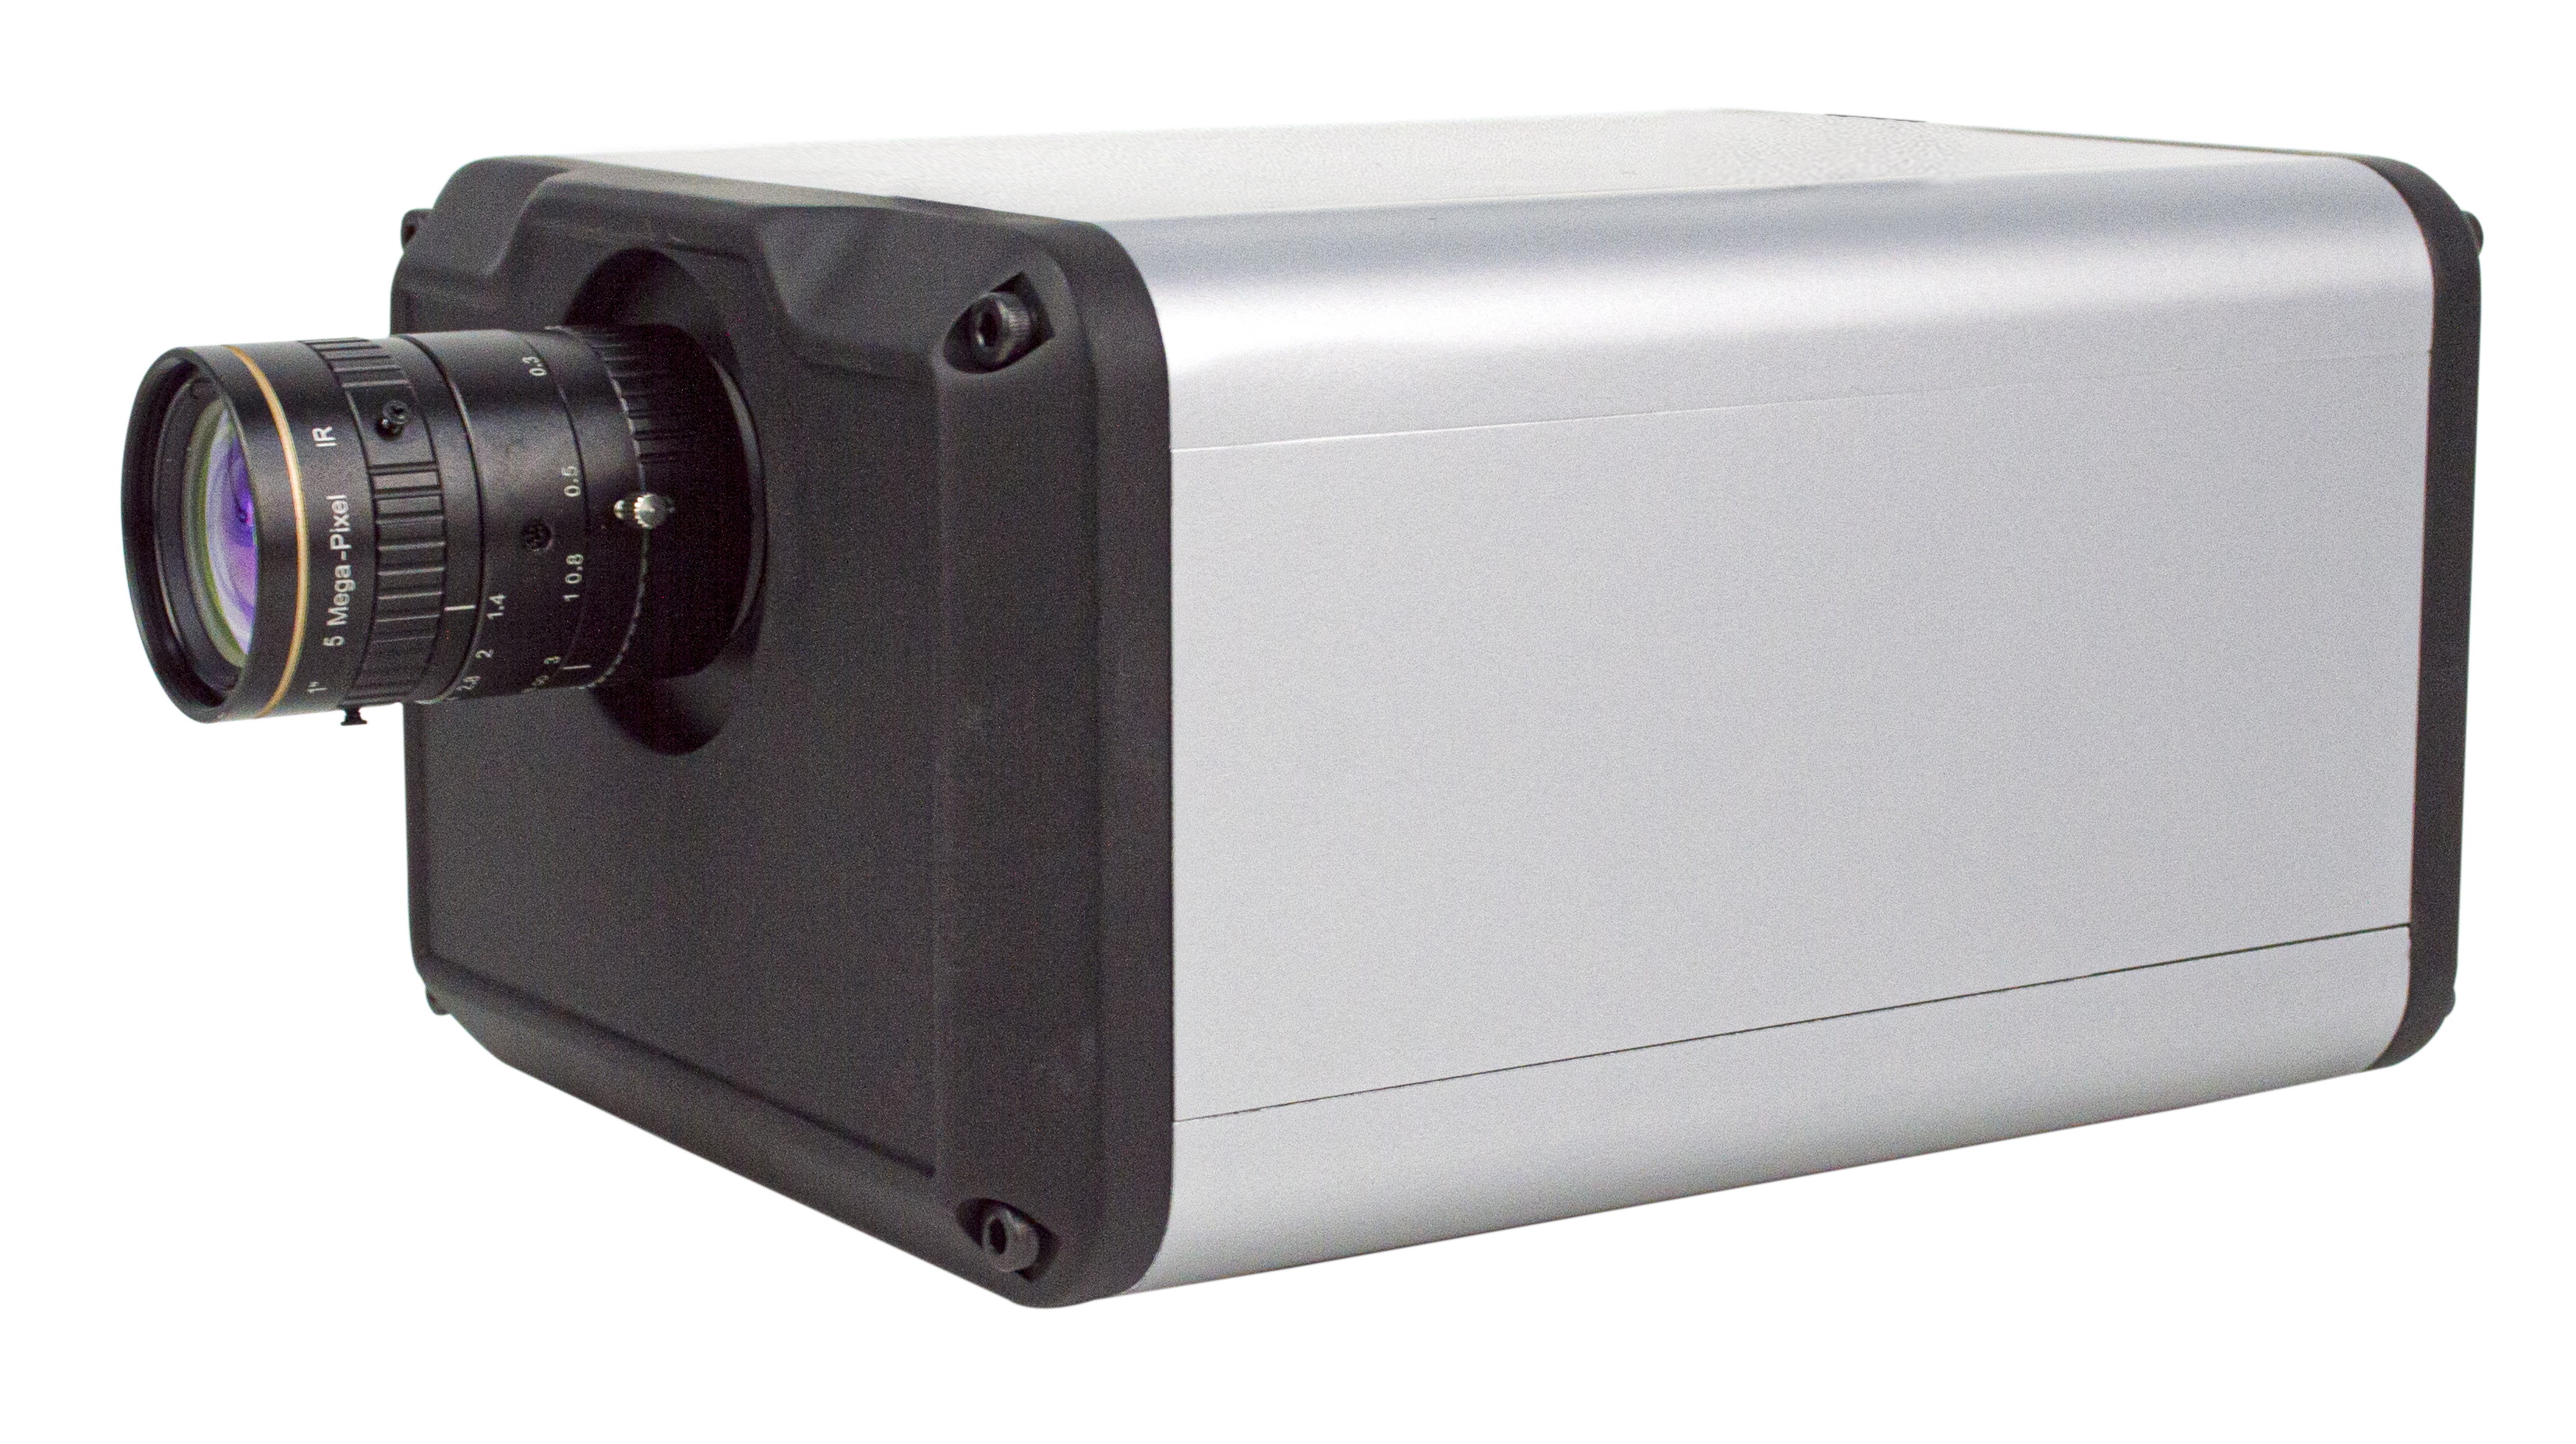
- Оптический узел. Над конвейером монтируется компактный блок гиперспектрального зрения. Он непрерывно фиксирует проходящие объекты, даже если они движутся хаотично, перекрывают друг друга или перевернуты.
- Периферийный вычислитель (Edge AI). Массивы спектральных данных (так называемые «гиперспектральные кубы») избыточны для передачи по стандартной заводской сети в центральный сервер. Поэтому первичная обработка сигналов и исполнение нейросетевых моделей (CNN / свёрточные нейросети) происходят прямо «на борту» — на компактных промышленных edge-контроллерах, установленных у конвейера. Нейросеть за микросекунды сопоставляет спектральный отпечаток объекта с базой данных материалов.
- Уровень аналитики и управления. Информация о точных координатах, типе материала и геометрическом центре масс инициализированного продукта мгновенно поступает в программный комплекс FactoryTalk Analytics VisionAI от Rockwell Automation. Система соотносит эти данные с алгоритмами управления ПЛК линии.
Получив точный сигнал, дельта-роботы или пневматические распределители адаптируют свои действия под конкретную единицу продукции. Продукт в бликующей био-упаковке инициализируется так же чётко, как и стандартная матовая коробка. Ложные сигналы отбраковки полностью нивелируются, поскольку система чётко отличает, к примеру, пустой замятый край rPET-контейнера от попавшего на ленту постороннего мусора.
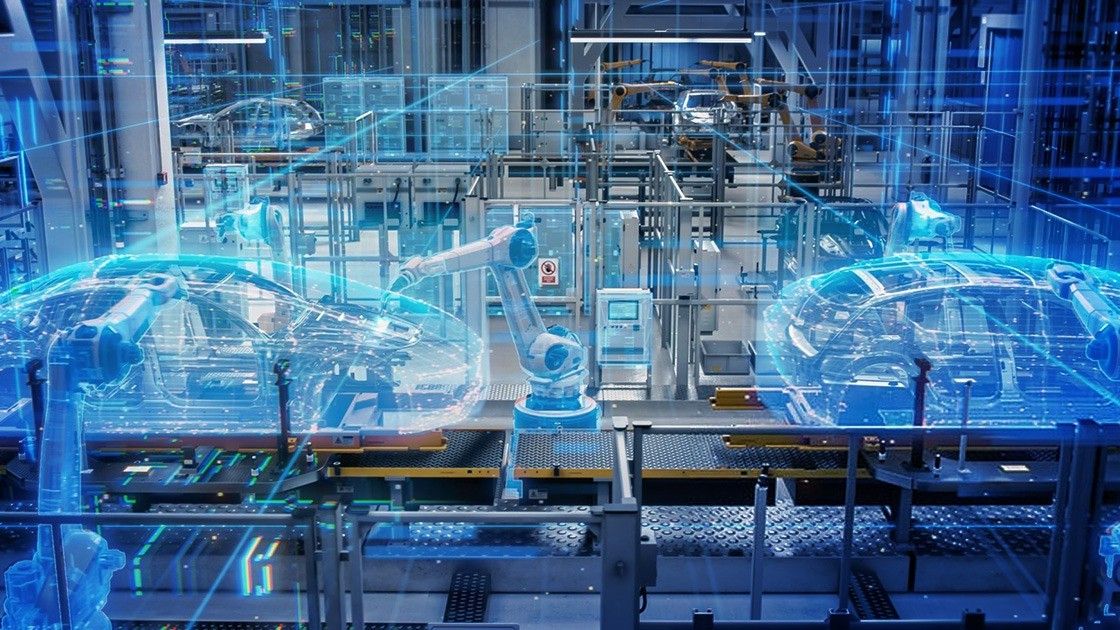
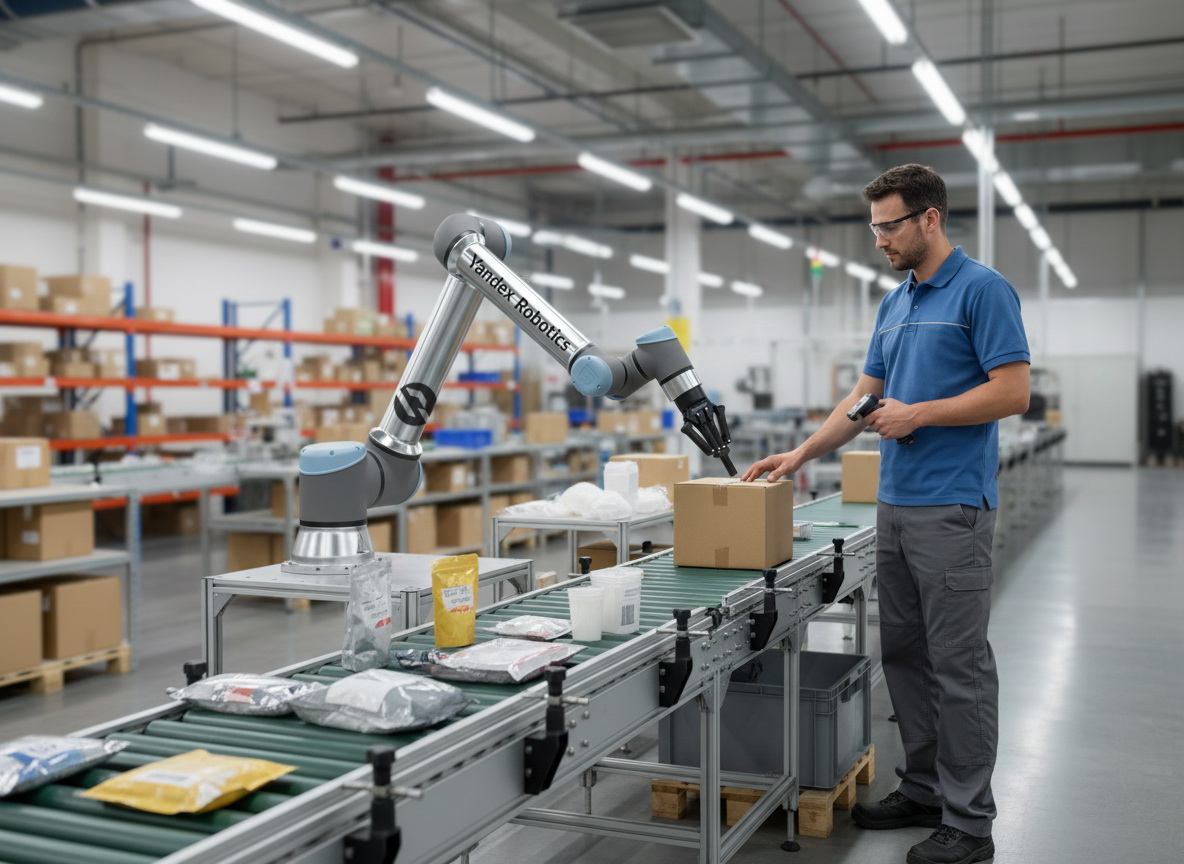
Высокоскоростная упаковочная линия с эко-материалами
Предприятие перешло на новые типы упаковки — rPET, биопластик PLA, многослойный крафт. Стандартные RGB-камеры и лазерные датчики контраста начали давать критические ложные срабатывания: система помечала качественный товар как дефектный. OEE падала, скорость конвейера приходилось снижать, механические направляющие не справлялись с бликами и прозрачностью тары.
Решение. Установили блок гиперспектрального зрения над конвейером и edge-контроллеры с нейросетевой моделью классификации материалов. Данные поступают в FactoryTalk Analytics VisionAI от Rockwell Automation, который передаёт координаты и тип продукта в ПЛК линии. Механические направляющие и отсекатели демонтированы — дельта-роботы и пневматические распределители работают напрямую от цифрового сигнала.
- Ложная отбраковка снижена до уровня менее 0,1%.
- Фактическая скорость линии выросла на 25–30%.
- Работа в режиме Lot Size 1 — разные продукты в разной таре идут вперемешку.
Экономический эффект кейса (ROI)
Переход к связке Hyper-Vision + Edge AI даёт три измеримых экономических эффекта: снижение ложной отбраковки, работа в режиме Lot Size 1 и рост скорости линии.
Переход от механического позиционирования и дискретных оптических датчиков к связке Hyper-Vision + Edge AI демонстрирует прямую экономическую окупаемость.
| Показатель | Традиционная автоматизация | Hyper-Vision + Edge AI |
|---|---|---|
| Уровень ложной отбраковки | Высокий на эко-материалах | Менее 0,1% |
| Скорость линии | Замедляется для точности | Рост на 25–30% |
| Переналадка под новый продукт | Механическая, минуты-часы | Динамическая, «на лету» |
| Обработка смешанного потока | Невозможна без перегородок | Режим Lot Size 1 |
Снижение ложной отбраковки до уровня < 0,1%
Предприятие прекращает нести убытки от утилизации или повторного ручного переоснащения качественного товара, который стандартная автоматика сочла дефектным. Каждый процент ложных срабатываний на высокоскоростной линии — это прямые потери в деньгах, сырье и времени операторов.
Работа в режиме «Lot Size 1»
Линия способна одновременно обрабатывать поток из абсолютно разных продуктов в разной таре — например, крафтовые тубусы и блистеры из rPET идут вперемешку. Динамическая инициализация позволяет ПЛК перенастраивать параметры захватов роботов «на лету» без механической переналадки.
Увеличение фактической скорости линии на 25–30%
Отсутствие необходимости выравнивать и жёстко базировать детали с помощью механических отсекателей позволяет эксплуатировать конвейер на максимальных проектных скоростях сервоприводов.
Резюме для инженерного корпуса
Что важно запомнить
Внедрение гиперспектральных датчиков и периферийного искусственного интеллекта в 2026 году доказало: гибкость автоматизации больше не должна ограничиваться физическими свойствами материалов упаковки.
Заменяя механические узлы интеллектуальным анализом химического состава в реальном времени, инженеры получают беспрецедентный контроль над стабильностью OEE, превращая любые нестандартные эко-материалы в легко управляемые цифровые активы.
Частые вопросы о гиперспектральных датчиках
Чем гиперспектральный датчик отличается от обычной RGB-камеры?
RGB-камера фиксирует три канала — красный, зелёный, синий, то есть отвечает на вопрос «как выглядит продукт». Гиперспектральный сенсор раскладывает отражённый свет на десятки и сотни узких спектральных полос в диапазонах Vis-NIR и SWIR. Это позволяет определить химический состав материала — «из чего этот продукт состоит». Каждый материал имеет уникальный спектральный отпечаток (Spectral Signature), по которому его можно однозначно идентифицировать.
Почему классические датчики дают сбои на эко-упаковке?
Гибкая био-плёнка создаёт непредсказуемые блики, из-за чего RGB-алгоритмы теряют границы объекта. Переработанный rPET меняет коэффициент преломления света — лазерные датчики контраста срабатывают ложно. Пористая крафтовая бумага неравномерно поглощает излучение, маскируя геометрические метки. В сумме это даёт критический рост ложных отбраковок и падение OEE.
Что такое Edge AI в контексте упаковочной линии?
Edge AI — это обработка данных и исполнение нейросетевых моделей прямо на борту оборудования, на периферийных контроллерах рядом с конвейером. Гиперспектральные кубы данных слишком объёмны для передачи по стандартной заводской сети на центральный сервер. Поэтому первичная классификация материала выполняется локально — нейросеть за микросекунды сопоставляет спектральный отпечаток объекта с базой данных материалов.
Какой экономический эффект даёт связка Hyper-Vision + Edge AI?
Три основных эффекта: снижение ложной отбраковки до уровня менее 0,1% (предприятие не утилизирует качественный товар); работа в режиме Lot Size 1 — одновременная обработка разных продуктов в разной таре без механической переналадки; рост фактической скорости линии на 25–30% за счёт отказа от механических отсекателей и жёсткого базирования деталей.
Как гиперспектральное зрение интегрируется с ПЛК линии?
Информация о координатах, типе материала и геометрическом центре масс инициализированного продукта поступает в программный комплекс FactoryTalk Analytics VisionAI от Rockwell Automation. Система соотносит эти данные с алгоритмами управления ПЛК, и дельта-роботы или пневматические распределители адаптируют действия под конкретную единицу продукции — без остановки линии.